
En bref
Associer GPAO et logiciel de gestion pour le packaging, c’est piloter dans un même outil une fabrication qui enchaîne de nombreuses opérations, de l’impression à la palette. Chaque étape a son poste, son coût horaire, sa gâche et parfois son sous-traitant : la gamme devient l’unité de pilotage.
- La gamme opératoire - une suite ordonnée d’opérations, chacune rattachée à un poste de charge valorisé à son coût horaire.
- Le contrôle avant lancement - forme de découpe, clichés, carton et sous-traitants confirmés avant la première feuille.
- Le calcul qui piège - les gâches se multiplient d’une étape à l’autre : la quantité à lancer se calcule à rebours.
- Chez Reprolys - dossier de fabrication généré depuis la commande, postes paramétrables avec coût horaire, temps saisis par poste et écart prévu/réalisé.
Un dépliant passe par deux ou trois postes ; un étui de parfum, par six ou sept : impression, pelliculage, dorure, découpe-rainage, fenêtrage, pliage-collage, mise en caisse. La question n’est plus « où en est la commande ? » mais « à quelle opération en est-elle, et combien de pièces bonnes reste-t-il ? ».
C’est le terrain de la GPAO, la gestion de production assistée par ordinateur. En packaging, elle n’est pas réservée aux grands groupes : c’est le moyen de livrer la bonne quantité au bon coût. Les questions commerciales - développé, coûts fixes, prototype - sont traitées sur la page ERP pour le packaging ; celle-ci s’intéresse à la fabrication.
GPAO et logiciel de gestion pour le packaging : de quoi parle-t-on ?
Une GPAO repose sur quatre notions : la gamme des opérations, les postes de charge qui les réalisent, le lancement, où l’on engage matière et outillages, et le suivi de ce qui a réellement été produit. Le principe est celui de la GPAO pour les imprimeries ; le packaging s’en distingue par la longueur de la gamme. Quand l’impression se fait en flexographie, la page logiciel de gestion pour la flexographie complète celle-ci.
| Opération | À préparer avant | À mesurer après |
|---|---|---|
| Impression | BAT validé, plaques ou clichés, carton au format | Feuilles bonnes, feuilles de calage |
| Vernis ou pelliculage | Film ou vernis, réglage de la ligne | Feuilles rebutées |
| Découpe-rainage | Forme de découpe, contrepartie de rainage | Poses conformes |
| Fenêtrage | Film de fenêtre, colle | Pièces rejetées au contrôle |
| Pliage-collage | Réglage de la plieuse-colleuse | Étuis conformes |
| Encaissage et palettisation | Caisses, étiquettes de colis, plan de palette | Caisses et palettes constituées |
Postes de charge et coût horaire
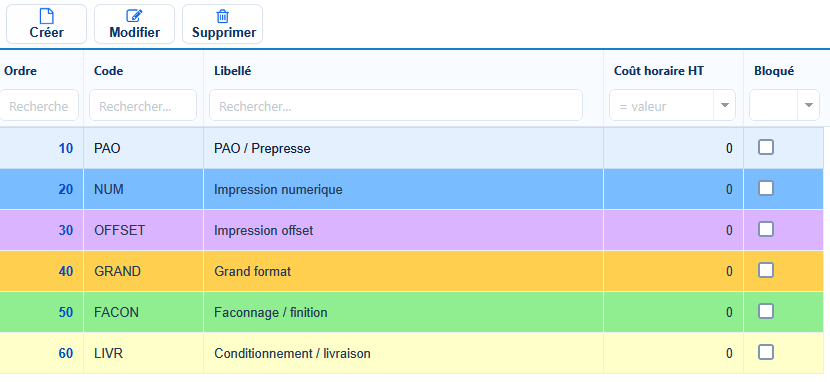
Regrouper tout ce qui suit l’impression dans un poste unique « façonnage » est tentant, et presque toujours trompeur : une découpeuse à plat, une plieuse-colleuse et une table de fenêtrage manuelle n’ont ni le même investissement, ni le même personnel, ni la même cadence. Un coût horaire moyen masque ces écarts. À l’inverse, multiplier les postes alourdit la saisie : le bon niveau est celui où le coût horaire change vraiment. La construction de ces taux relève du calcul du coût de revient ; les mêmes postes servent à mesurer la charge dans le planning d’atelier.
Avant de lancer : outillages, matière et sous-traitance
Une forme de découpe absente immobilise des feuilles déjà imprimées ; un carton de mauvais grammage rend le pliage impossible. Tout se vérifie donc avant la première feuille.
- La forme de découpe - existe-t-elle, correspond-elle à la dernière version du développé, est-elle en état ?
- Les clichés et le BAT - clichés de dorure ou de gaufrage présents, BAT validé selon la gestion des BAT de l’atelier.
- Le carton - référence, grammage et sens des fibres disponibles, gâche comprise, d’après la gestion des stocks papier.
- Les sous-traitants - créneau réservé, délai aller-retour intégré.
La sous-traitance, une étape comme une autre
Une dorure confiée à l’extérieur reste une étape de la gamme, avec son délai, son coût et sa gâche. On compte ce qui part et ce qui revient, on contrôle au retour, et la dépense se rattache au dossier comme tout achat affecté à un travail.
La gâche cumulée : calculer la quantité à lancer
L’erreur classique consiste à additionner les pourcentages de gâche, alors qu’ils se multiplient : la découpe perd 4 % de ce que le pelliculage lui a livré, pas 4 % de la commande. Le calcul juste part de la quantité à livrer et remonte la gamme.
Prenons un exemple : 10 000 étuis à livrer, imprimés à 4 poses par feuille, avec des gâches retenues de 5 % à l’impression, 2 % au pelliculage, 4 % à la découpe et 3 % au pliage-collage.
| Étape | Gâche retenue | Quantité à faire entrer | Quantité bonne en sortie |
|---|---|---|---|
| Impression | 5 % | 11 537 poses, soit 2 885 feuilles | 10 960 |
| Pelliculage | 2 % | 10 960 | 10 740 |
| Découpe-rainage | 4 % | 10 740 | 10 310 |
| Pliage-collage | 3 % | 10 310 | 10 000 |
Avec l’addition naïve (5 + 2 + 4 + 3 = 14 %), on lancerait 11 400 poses pour obtenir environ 9 880 étuis conformes : il en manquerait près de 120. Or un manquant oblige à recaler toute la chaîne. En pratique, la gâche combine une part fixe de calage et une part proportionnelle ; le calcul à rebours reste valable.
Vérifions ensemble la quantité à lancer sur l’un de vos étuis, étape par étape.
Lots et traçabilité pour les donneurs d’ordre
Les clients de l’alimentaire, de la cosmétique ou de la pharmacie attendent une traçabilité précise : pour un lot d’étuis livré, quelle version du visuel, sur quel carton, à quelle date, en quelle quantité. En cas d’erreur de mention, c’est elle qui circonscrit le problème à un lot plutôt qu’à toute une production.
- Le lot de fabrication - un identifiant par lancement, repris sur les étiquettes de colis et le bon de livraison.
- La version validée - le BAT correspondant, conservé avec le dossier.
- La matière - la référence du carton et, si le client l’exige, le lot du fournisseur.
- Les livraisons - quel lot est parti vers quel site, et quand.
Prévu/réalisé : refermer la boucle
Une gamme chiffrée au devis est une hypothèse. Les temps saisis par poste, les quantités sorties et les achats de sous-traitance la vérifient. Sur un étui reconduit trois fois par an, on voit vite si la découpe tourne moins vite que prévu ou si la gâche de pliage-collage est sous-estimée. Les écarts répétés se corrigent dans la base de chiffrage ; les écarts ponctuels se lisent dans la gestion des marges.
Tout dépend de la qualité du pointage, sujet du suivi de production en temps réel. Pour l’ondulé et le carton gris contrecollé, voyez aussi le logiciel de gestion pour le cartonnage et l’emballage.
GPAO et gestion du packaging avec Reprolys
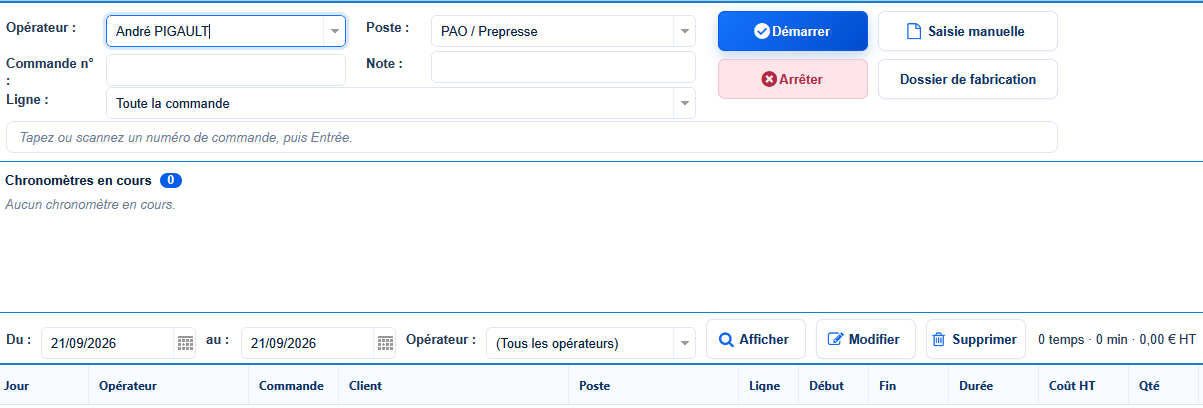
Dans Reprolys, le dossier de fabrication est généré depuis la commande, avec sa gamme opératoire. Les postes de travail se paramètrent avec leur coût horaire HT, et les temps se saisissent par opérateur, par poste et par commande, au chronomètre ou manuellement, avec leur coût HT. La consommation matière et la gâche sont enregistrées, les opérations sous-traitées se suivent comme des achats affectés au travail, et le pilotage fait apparaître l’écart prévu/réalisé et la marge par travail.
Les BAT sont gérés en versions numérotées avec un circuit tracé, les documents restent rattachés au dossier, et le contrôle avant lancement peut prendre la forme de points de contrôle dans le workflow. L’enregistrement d’un numéro de lot au format d’un donneur d’ordre, ou le suivi des formes de découpe comme outillages, sont des points à valider en démonstration. Reprolys s’adresse aux ateliers de packaging de taille PME, pas aux groupes qui ont besoin d’un ordonnancement à contraintes multiples.
Reprolys est édité par Deolys, société française de développement de logiciels métiers.
Questions fréquentes
Pas forcément. Un poste se justifie dès que son coût horaire ou sa capacité diffère nettement des autres : une découpeuse à plat et une plieuse-colleuse méritent chacune le leur. Deux machines identiques, conduites par la même équipe, peuvent en revanche partager un poste. Trop de postes alourdissent la saisie des temps sans rendre le chiffrage plus juste.
Commencez par les valeurs que vos conducteurs connaissent d'expérience, en distinguant la gâche fixe de calage, exprimée en feuilles, de la gâche proportionnelle au tirage. Comparez-les ensuite aux quantités réellement sorties à chaque étape sur une dizaine de lancements. Les écarts répétés indiquent la valeur à retenir ; les écarts isolés relèvent d'un incident à expliquer.
Vérifiez d'abord la tolérance de livraison convenue avec le client : si le manquant reste dans la fourchette, la livraison est conforme. Sinon, proposez-lui le choix entre une livraison en l'état, avec son accord écrit, et une relance qui obligera à recaler plusieurs étapes. Dans tous les cas, notez la cause pour corriger les taux de gâche des prochains chiffrages.
Oui, et c'est fréquent dans l'alimentaire, la cosmétique ou la pharmacie, où le lot d'emballage doit pouvoir être rapproché des lots du conditionneur. Faites préciser par écrit le format attendu, les documents sur lesquels il doit figurer et la durée de conservation des justificatifs. La façon de l'enregistrer dans votre gestion se vérifie ensuite sur un cas réel, en démonstration.
À lire aussi
ERP étiquettes
Outils de découpe et secteurs réglementés.
Façonnage et brochage
Gâche de réglage et matière confiée par le client.
Workflow d'impression
Les points de contrôle de chaque étape.
Logiciel MIS arts graphiques
Relier chiffrage, production et facturation.
Bons de fabrication
Le dossier qui accompagne chaque travail.
Gestion documentaire
Rattacher développés et BAT aux dossiers.
Mettez votre gamme packaging à l'épreuve
Apportez un étui type : nous examinons ensemble sa gamme, ses postes et la quantité à lancer.