
En bref
Le bon de fabrication d’imprimerie - aussi appelé dossier de travaux, fiche ou dossier de fabrication - traduit une commande en instructions pour l’atelier : quoi produire, sur quel support, selon quelles opérations et pour quelle date. Complet, il évite à chaque poste d’aller interroger le commercial.
- Son rôle - la référence unique de l’atelier, de la prépresse à l’expédition.
- Son contenu - une quinzaine de rubriques, de l’identification du travail à la zone de pointage.
- Sa vie - il évolue avec les avenants, porte une version et sert de mémoire pour les réimpressions.
- Chez Reprolys - le dossier de fabrication est généré depuis la commande et relié à la saisie des temps et aux statuts atelier.
Un conducteur ouvre la pochette d’un travail et lit : « comme la dernière fois », un format sans sens de lecture, un papier noté « couché mat » sans grammage. Il va chercher le commercial, qui est en rendez-vous. La presse attend. Le problème n’est ni le conducteur ni le commercial : c’est le document qui passe de l’un à l’autre.
Le bon de fabrication est le document le moins visible d’une imprimerie, et l’un des plus coûteux quand il est incomplet : chaque information manquante se paie en temps d’arrêt ou, pire, en hypothèse prise par l’opérateur.
À quoi sert un bon de fabrication
Le devis et la commande parlent au client ; le bon de fabrication parle à l’atelier. Il traduit l’engagement commercial en consignes exécutables par chaque poste. Il ne remplace ni le planning d’atelier, qui dit quand chaque opération passe sur quelle machine, ni les points de contrôle du workflow d’impression. Sa place dans le pilotage d’ensemble est décrite sur notre page consacrée au logiciel de gestion de production pour imprimerie.
Il n’a pas un auteur unique : le commercial l’ouvre, la prépresse, le chef d’atelier, les opérateurs et l’expédition le complètent. Chacun lit sa partie, mais tous doivent pouvoir lire l’ensemble : le façonnier qui sait que le travail part sur un salon comprend pourquoi le conditionnement est particulier.
Les rubriques d’un bon de fabrication d’imprimerie
Toutes les rubriques ne s’appliquent pas à chaque travail, mais un modèle unique dont certaines cases restent vides vaut mieux que plusieurs modèles que l’on confond.
| Rubrique | Contenu | Renseignée par |
|---|---|---|
| Identification | Numéros de dossier et de commande, date d’ouverture, chargé d’affaires | Commercial |
| Client | Raison sociale, contact technique, personne habilitée à valider | Commercial |
| Références | Référence de commande du client, numéro de devis, dossier d’origine si réimpression | Commercial |
| Quantités | Quantité commandée, tolérance, passe prévue, répartition des livraisons | Commercial, atelier |
| Format | Format ouvert et fermé, type de pli, sens de lecture | Commercial, prépresse |
| Support | Référence, grammage, format d’achat, sens des fibres, papier en stock ou fourni | Commercial, atelier |
| Couleurs | Recto et verso (4/4, 4/1, 5/0…), tons directs nommés, vernis | Prépresse |
| Fichiers et BAT | Nom et version du fichier, numéro et date du BAT validé | Prépresse |
| Imposition retenue | Format de feuille, poses ou cahiers, feuilles à sortir, gâche prévue | Prépresse |
| Gamme opératoire | Opérations dans l’ordre, poste par poste, avec temps prévus | Chef d’atelier |
| Façonnage | Massicot, pli, rainage, piqûre, dos carré collé, pelliculage, découpe | Chef d’atelier |
| Conditionnement | Exemplaires par paquet, étiquetage des cartons, palettisation | Commercial, expédition |
| Livraison | Adresses, transporteur, date et créneau, livraisons échelonnées | Commercial |
| Délais | Retour du BAT attendu, mise en machine, livraison promise | Commercial, chef d’atelier |
| Consignes | Couleur de référence, repérage exigeant, client présent au calage | Tous |
| Zone de pointage | Temps par poste et par opérateur, quantités réalisées, gâche réelle, visa de contrôle, incidents | Opérateurs |
Deux rubriques méritent une attention particulière. La version du BAT : « BAT validé » sans numéro ne protège personne. L’imposition retenue : c’est là qu’apparaît un écart avec l’hypothèse du calcul d’imposition au stade du devis, avant qu’il ne coûte du papier.
La gamme opératoire et la zone de pointage
La gamme opératoire est la colonne vertébrale du bon : les opérations dans l’ordre, chacune affectée à un poste, avec un temps prévu. Pour une brochure de 16 pages A4 avec couverture, par exemple :
- PAO/Prépresse - contrôle des fichiers, imposition, épreuve, plaques.
- Impression offset - cahier intérieur recto-verso, puis couverture sur un papier plus épais.
- Sous-traitance - pelliculage de la couverture, avec son propre délai.
- Façonnage/finition - pliage, piqûre à cheval, massicot trois côtés.
- Conditionnement/livraison - cartons par paquets de 50, étiquetage, départ.
À chaque ligne de gamme répond une ligne de pointage : qui, combien de temps, combien de feuilles bonnes et de gâche. Sans elle, le dossier dit ce qui devait être fait ; avec elle, ce qui a été fait. L’exploitation de ces données est traitée sur la page dédiée au suivi de production en temps réel.
Vous voulez voir un dossier de fabrication généré depuis une commande, avec sa gamme et ses temps pointés ?
Papier ou numérique : ce qui change vraiment
Le bon papier se lit sans écran, accompagne les feuilles d’un poste à l’autre et ne tombe jamais en panne. Mais il n’existe qu’en un exemplaire, ne se met pas à jour quand le client change d’avis, et ses temps notés à la main doivent être ressaisis - quand ils le sont.
Le dossier numérique offre une version à jour, consultable depuis chaque poste, mais suppose un poste de saisie dans l’atelier. La formule mixte est fréquente : un dossier imprimé qui suit le travail, et un poste partagé où l’opérateur tape ou scanne le numéro de commande pour pointer. Une règle s’impose alors : si le dossier change, l’exemplaire imprimé est remplacé, jamais corrigé au stylo.
Modifications, avenants et versions
Le client ajoute 500 exemplaires ou demande un vernis sélectif : chaque changement se traduit à deux endroits. Côté commercial, par un avenant chiffré, comme le décrit notre page sur la gestion des commandes clients. Côté atelier, par une nouvelle version du dossier, selon trois règles :
- Un indice visible - un numéro ou une lettre et une date, reportés sur tout exemplaire imprimé.
- Un motif tracé - ce qui a changé, à la demande de qui, avec l’avenant correspondant.
- Un retrait des anciennes versions - l’exemplaire périmé quitte l’atelier quand le nouveau arrive.
Une modification de contenu après validation impose en général un nouveau BAT, que le dossier doit citer par son numéro de version. Le circuit est détaillé sur notre page consacrée à la gestion des BAT.
Réimpression à l’identique et archivage
« La même chose que l’an dernier, mais en 3 000. » Le dossier d’origine vaut alors mieux que le devis : il dit ce qui a réellement été produit, avec quel papier, quel BAT, quels temps et quelle gâche. Avant de relancer, quatre vérifications :
- Le fichier - une mention modifiée suffit à exiger un nouveau BAT.
- Le support - la référence existe-t-elle encore, au même grammage et dans le même sens de fibres ?
- Les moyens - la machine ou le sous-traitant d’origine sont-ils toujours disponibles ?
- Le prix - les temps réels du premier tirage confirment-ils le chiffrage ?
Archivez le bon de fabrication avec les autres pièces du travail - commande, BAT validé, fichiers, bon de livraison - plutôt que dans un classeur à part. Les durées de conservation figurent sur notre page de gestion documentaire en imprimerie.
Le bon de fabrication avec Reprolys
Dans Reprolys, le dossier de fabrication est généré depuis la commande, elle-même issue du devis accepté : rien n’est ressaisi entre le commercial et l’atelier. La gamme opératoire s’appuie sur des postes de travail paramétrables avec leur coût horaire, par exemple PAO/Prépresse, Impression offset ou Façonnage/finition.
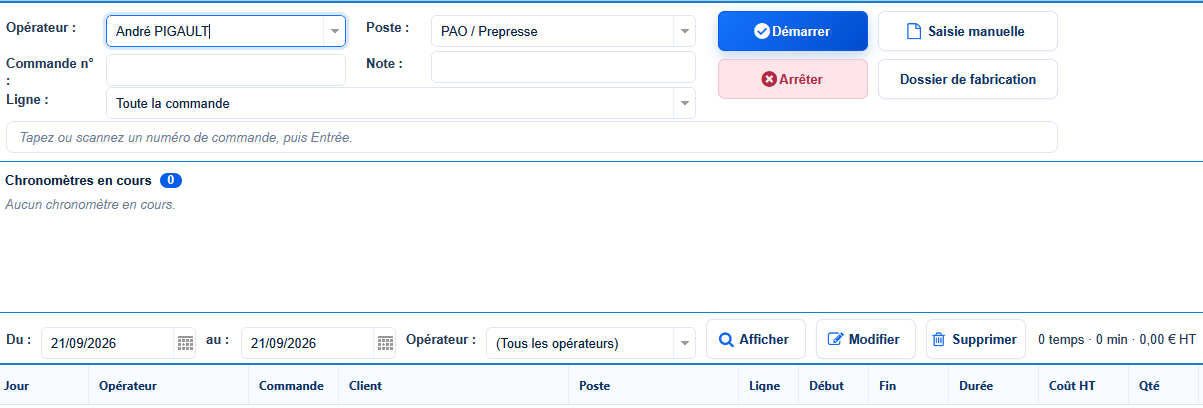
La zone de pointage devient une saisie directe par opérateur, par poste et par commande, avec le coût HT du temps calculé ; consommation matière et gâche alimentent l’écart prévu/réalisé. Les avenants mettent la commande à jour, les BAT sont suivis par versions numérotées, les documents restent rattachés au dossier, et une réimpression part d’une commande dupliquée.
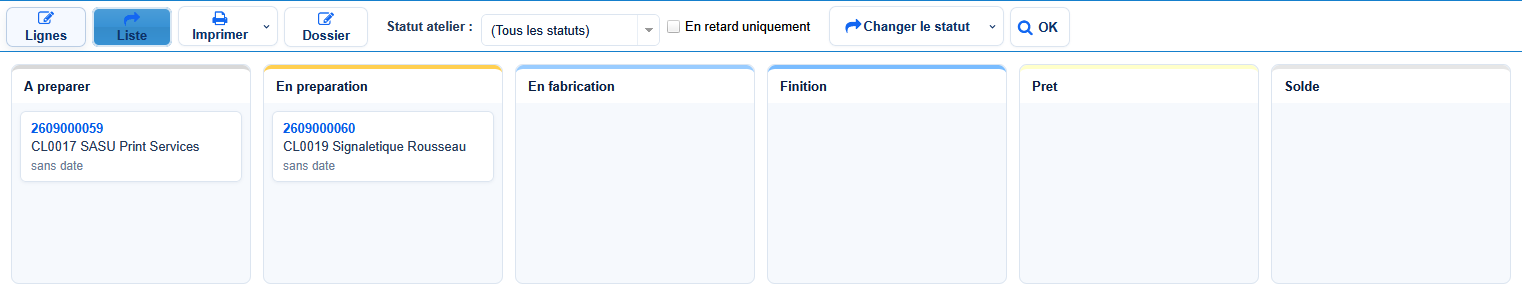
Le statut de chaque commande se change depuis ce même écran de suivi. L’imposition reste réalisée dans vos outils de prépresse ; le dossier en conserve les caractéristiques retenues : format, support, sens des fibres, quantités.
Reprolys est édité par Deolys, société française de développement de logiciels métiers.
Questions fréquentes
En général non : l'atelier a besoin de caractéristiques techniques, de quantités et de délais, pas du prix de vente. Le temps prévu pour chaque opération suffit à situer l'enjeu. Dans un logiciel de gestion, le dossier reste relié à la commande ; ce que chaque profil peut consulter se règle par les droits d'accès, un point à valider en démonstration.
Le chef d'atelier, ou la personne qui planifie, après avoir vérifié trois points : le BAT est validé et sa version est citée, le support est disponible, la gamme est complète jusqu'à la livraison. Un dossier lancé avec une case vide sur l'un de ces points risque fort d'arrêter une machine en cours de route.
Arrêter l'opération concernée, signaler l'écart au chargé d'affaires et corriger le dossier lui-même, avec une nouvelle version, plutôt que l'exemplaire que l'on a en main. Si l'erreur vient de la commande, un avenant peut être nécessaire. Noter l'incident dans la zone de pointage permet ensuite d'expliquer l'écart de temps ou de gâche.
Oui, sous une forme allégée. Une commande de cartes de visite n'a ni cahiers ni sous-traitance, mais elle a un support, un format, une quantité, une version de fichier et une date de livraison. Un modèle unique dont certaines rubriques restent vides suffit, à condition qu'il soit produit sans ressaisie depuis la commande.
À lire aussi
Devis arts graphiques
Du devis composite au dossier de fabrication.
Logiciel pour PME et TPE
Un dossier de fabrication adapté aux petites équipes.
Façonnage et brochage
Les opérations de finition dans la gamme.
Signature électronique des BAT
Une version de BAT validée sans ambiguïté.
Stocks papier
Sortir le bon support, gâche comprise.
ERP multi-utilisateurs
Des droits par fonction, du bureau à l'atelier.
Un dossier de fabrication que l'atelier peut suivre
Nous générons ensemble un dossier de fabrication à partir d'une de vos commandes récentes.